Какие данные нужны для резки и гравировки
Опишите готовый результат: отдельная деталь из листа, изображение на поверхности или сочетание двух операций. Для таблички укажите внешний профиль, отверстия, лицевую сторону и надпись; для готового предмета — конкретную модель и доступную область обработки.
| В задании | Что уточнить |
|---|---|
| Изделие | Назначение, эскиз, количество деталей и разные исполнения |
| Материал | Точное наименование, состав, покрытие, толщина, цвет и партия |
| Геометрия | Готовые размеры, ориентация, отверстия, сопряжения и нужные допуски |
| Изображение | Текст или рисунок, размер, сторона и положение гравировки |
| Файлы | Формат, масштаб, разделение операций, редакция и служебные объекты |
| Приёмка | Проба, вид кромки, контраст, размеры, комплектность и передача деталей |
В каталоге разобраны назначения дверных табличек, навигационных табличек и наград из акрила. Возможность обработки выбранной конструкции и основы определяют после её технической оценки.
Резка, гравировка по площади и обработка по линии
| Задача | Что обозначить в файле и задании |
|---|---|
| Отделить деталь или сделать отверстие | Контур сквозной резки и ожидаемый готовый размер |
| Получить изображение по площади | Зону и рисунок гравировки, размер и требуемый вид поверхности |
| Нанести тонкий линейный рисунок | Пути для обработки по линии и ожидаемый результат без сквозного реза |
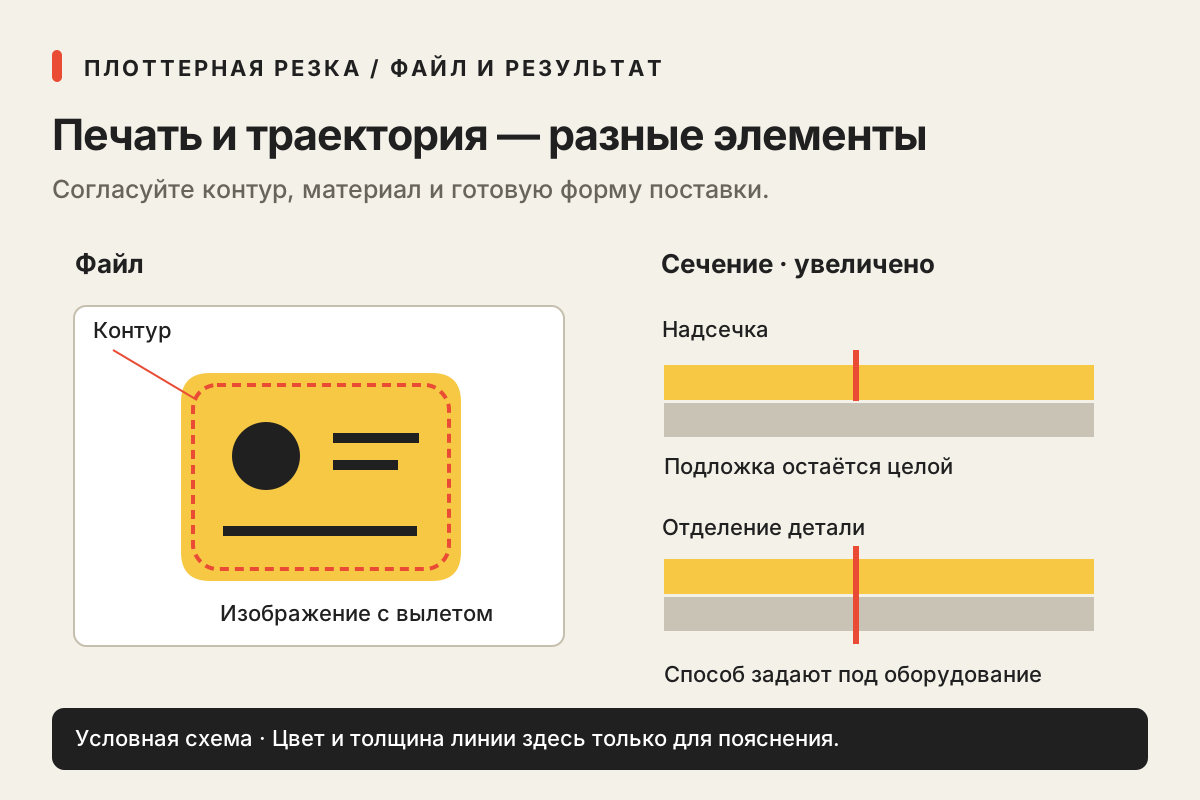
Trotec различает растровую и векторную обработку: растровое изображение обрабатывается по строкам, а векторное задаётся линиями и кривыми. Один контур может служить разным задачам в зависимости от назначения операции. Поэтому передавайте не только картинку, но и пояснение, где нужен сквозной рез, а где изображение на поверхности.
Для плёнок и вырезных элементов сравните задачу с плоттерной резкой. Если нужен знак на готовом изделии, начните с параметров нанесения логотипа; обработку поверхности и получение детали по контуру согласуют отдельно.
Материал, покрытие и толщина
Название «пластик», «кожа» или «металл» не описывает точный состав и покрытие. Передайте спецификацию производителя и сведения о слоях, клее, защитной плёнке и добавках. Для листа укажите фактическую толщину и нужную поверхность; для готового предмета — модель и геометрию зоны.
В таблице Trotec возможности разделены по материалу, источнику лазера и типу операции. Возможность маркировать поверхность не означает возможность вырезать из той же основы деталь на том же оборудовании. Уточните требуемый результат и подтвердите его на выбранном материале.
Trotec относит ПВХ/PVC к материалам, неподходящим для лазерной резки и гравировки, из-за опасных продуктов обработки. Для неизвестного состава сначала получите данные о материале и решение исполнителя; проба не заменяет проверку его пригодности. Перечень производителя содержит и другие ограничения.
Контуры, масштаб и разделение операций
Передавайте геометрию в согласованном формате и реальном масштабе 1:1. Укажите единицы и контрольный размер, затем проверьте их после импорта. Для детали, которую нужно отделить целиком, обозначьте ожидаемый замкнутый профиль; открытый путь может означать намеренный разрез или незавершённый контур — это нужно уточнить.
Удалите случайные дубли и лишние объекты, проверьте совпадающие сегменты, отверстия и служебные рамки. В инструкции Harvard GSD FabLab отдельно указаны масштаб, разделение операций и проверка дублирующихся линий. Конкретные размеры стола, поля и шаблоны этой мастерской не являются требованиями PrintZakaz.
Получите у исполнителя правила слоёв, цветов, линий и текста. Руководство Trotec Ruby описывает назначение операции элементам изображения; оно относится к указанному в статье программному процессу. Цвет линии сам по себе не является универсальной командой для любого станка. Для новой композиции используйте задание на дизайн.
Ширина реза, размеры и сопряжения
Если деталь должна войти в паз, надеться на крепление или совпасть с другой частью, опишите сопряжение и способ проверки. Различайте размер нарисованного контура и размер, который требуется получить на детали. Для отверстия важны также положение и соответствие выбранному крепежу.
В руководстве Trotec Ruby описана компенсация материала, удаляемого резом. Значение и направление коррекции согласуют для конкретного материала, геометрии и процесса. Уточните, кто вносит компенсацию, чтобы она не была одновременно учтена в исходном файле и программе. Универсальный припуск, точность и допуск здесь не назначены.
Что проверить на пробной детали
До основной партии согласуйте пробу на пригодном материале нужной марки, толщины и покрытия. Проверьте готовые размеры, отверстия, вид кромки, мелкие перемычки, контраст и читаемость гравировки. Для сопряжений оцените посадку с реальной ответной деталью.
Зафиксируйте принятую редакцию файла, материал и критерии приёмки. При изменении основы или геометрии уточните необходимость новой пробы. Внешний вид изображения на экране не подтверждает качество кромки, размеры и результат обработки поверхности. Параметры источника лазера и оборудования определяет исполнитель для согласованной задачи.
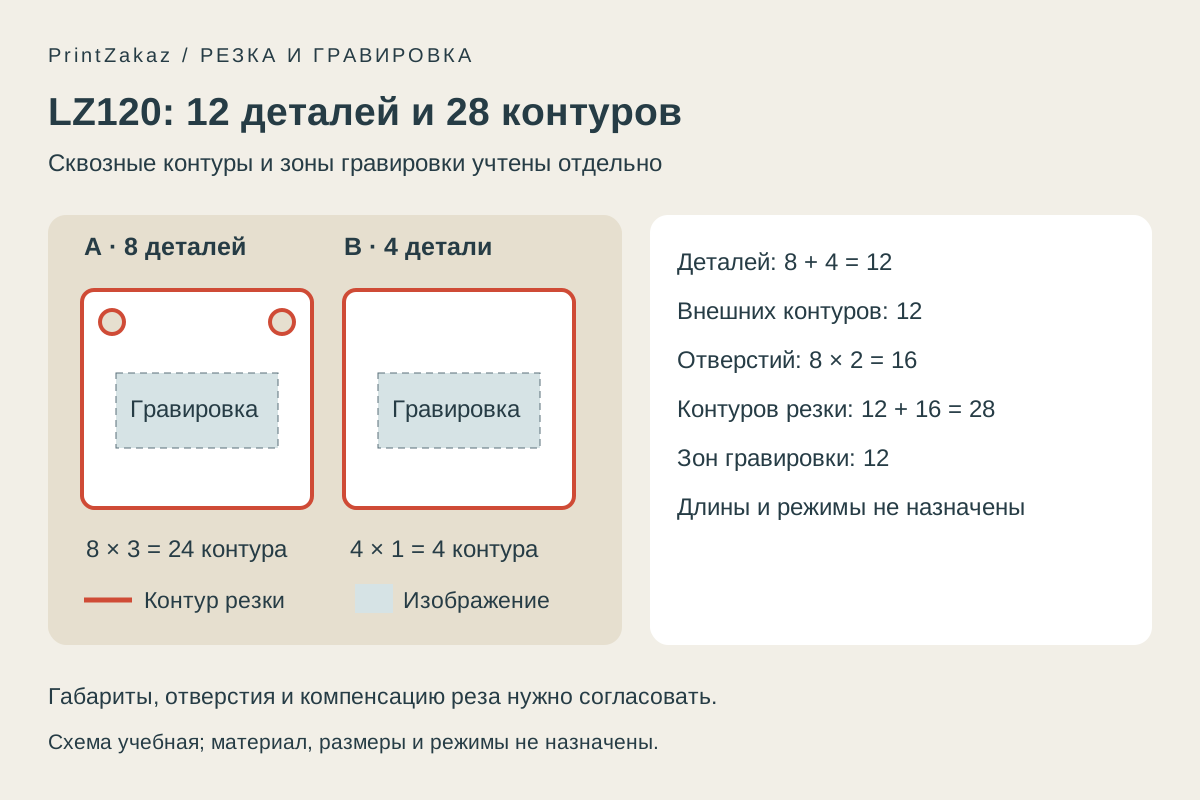
LZ120: 12 деталей, 28 контуров и 12 зон
Учебный пример PrintZakaz: состав деталей, контуры и зоны гравировки. Рабочие файлы для станка, материал и физические образцы не подготовлены.
| Группа | Деталей | Внешних контуров на деталь | Отверстий на деталь | Контуров резки всего | Зон гравировки на деталь | Зон гравировки всего |
|---|---|---|---|---|---|---|
| A | 8 | 1 | 2 | 24 | 1 | 8 |
| B | 4 | 1 | 0 | 4 | 1 | 4 |
Показать пример задания целиком
LZ120 / R01 — учебное задание на лазерную резку и гравировку PrintZakaz. Не выполненный заказ.
Назначение: условные плоские информационные таблички двух исполнений.
Материал, производитель, состав, покрытие, толщина, цвет и партия: [получить спецификацию; пригодность подтвердить у исполнителя]. Материал в примере не назначен.
Группа A: 8 деталей. У каждой один внешний замкнутый контур, два замкнутых контура отверстий и одна лицевая зона гравировки.
Группа B: 4 детали. У каждой один внешний замкнутый контур, отверстий нет, одна лицевая зона гравировки.
Всего деталей: 8 + 4 = 12. Внешних контуров: 12. Контуров отверстий: 8 × 2 = 16.
Всего замкнутых контуров резки: 8 × (1 + 2) + 4 × (1 + 0) = 28.
Зон гравировки: 8 + 4 = 12. Одна зона не задаёт количество букв, путей или проходов оборудования.
Изображения и тексты гравировки: [утверждённые редакции и ID для каждой детали]. Реестр надписей здесь не создан.
Геометрия: [размеры в мм, ориентация, сторона обработки, отверстия, привязки и назначение кромки].
Файлы: [согласованные форматы, масштаб 1:1, отдельные операции, актуальная редакция]. Рабочие DXF/SVG/PDF не подготовлены.
Проверка геометрии: [замкнутость ожидаемых вырезных профилей, дубли и наложения, лишние объекты, служебные линии и масштаб после импорта].
Слои и цвета операций: [по шаблону исполнителя]. Цвета информационной схемы не являются настройками станка.
Компенсация ширины реза и допуски: [согласовать на пробе; не вносить повторно в макет и программу]. Значения в примере отсутствуют.
Проба: [материал и партия, вид кромки, контраст/детали гравировки, геометрия и посадка, если она нужна]. Физические испытания не проводились.
Выдача: [12 готовых деталей по группам A/B, маркировка, поверхность, обработка кромки и упаковка]. Крепёж и монтаж отдельно.
Пробные детали, запас, раскладка на листах и использование остатков: [согласовать отдельно]. В эти 12 не включены.
Длина реза, площадь гравировки, расход листов, режимы, число проходов, время и цена не рассчитаны.
SVG — поясняющая схема состава. Это не файл траектории, не реальный производственный проект и не подтверждение обработки материала.
Комплект деталей и передача задания
Сведите в один перечень группы, количество, материал, геометрию и рисунок каждой позиции. Отдельно отметьте служебные объекты, отверстия, зоны гравировки, лицевую сторону и допустимый вид кромки. Если надписи различаются, нужен согласованный реестр ID и текстов; наличие одной зоны не означает одинаковое содержание всех деталей.
В LZ120 группа A — восемь деталей с внешним контуром, двумя отверстиями и одной зоной гравировки; B — четыре детали без отверстий с одной зоной. Итого 12 внешних контуров и 16 контуров отверстий дают 28 контуров резки. Двенадцать зон гравировки учитываются отдельно. Это не длина реза, расход листов или число проходов.
Уточните, входят ли проба, запас, обработка кромки, крепёж и упаковка. Для разных надписей и исполнений согласуйте маркировку и сортировку при выдаче. Монтаж и проверка готовой конструкции требуют отдельного описания.
Вопросы о лазерной обработке
От чего зависит стоимость?
От точного материала и толщины, количества, геометрии и длины реза, числа внутренних элементов, площади и сложности гравировки, подготовки файлов, пробы и последующих операций. Сравнивайте предложения по одинаковой спецификации. Цену и включённые работы уточните у выбранного исполнителя.
Можно вырезать любой пластик?
Сначала нужна точная спецификация и подтверждение пригодности для выбранного процесса. ПВХ/PVC Trotec относит к неподходящим материалам; неизвестный состав нельзя считать разрешённым только по внешнему виду.
PNG с нарисованной рамкой подойдёт для сквозной резки?
Для резки нужно согласовать векторную геометрию и её назначение. Рамка из пикселей не задаёт готовый путь реза. После преобразования изображения в контур требуется проверить форму, размеры, лишние элементы и дубли.
Из LZ120 можно скачать готовый файл для станка?
Доступны текст задания, CSV состава и поясняющая схема. Рабочие DXF/SVG/PDF, раскладка, параметры лазера и реальные детали не подготовлены. Материал в примере не назначен.
Первичные источники и правила подготовки
- Trotec — растровая и векторная гравировка
- Trotec — материал, источник лазера и тип обработки
- Trotec — материалы, неподходящие для лазерной обработки
- Trotec Ruby — векторная обработка и компенсация реза
- Harvard GSD FabLab — подготовка файла для лазерной резки
Материалы Trotec использованы для различий процессов, пригодности материалов и вопросов геометрии; Harvard GSD FabLab — как первичный пример правил действующей мастерской. Их режимы, цвета слоёв, размеры стола и допуски не присвоены PrintZakaz. LZ120 — редакционная схема состава, без производственного испытания.